

中国:中文
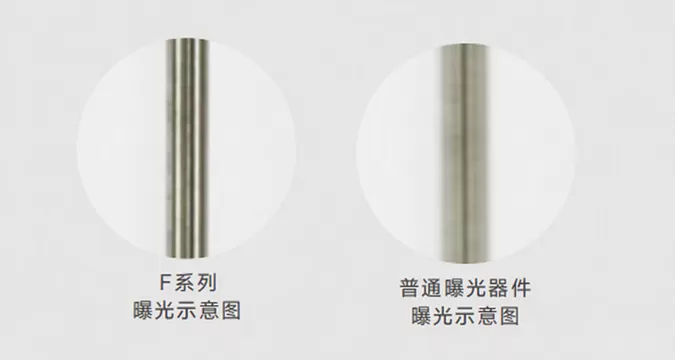
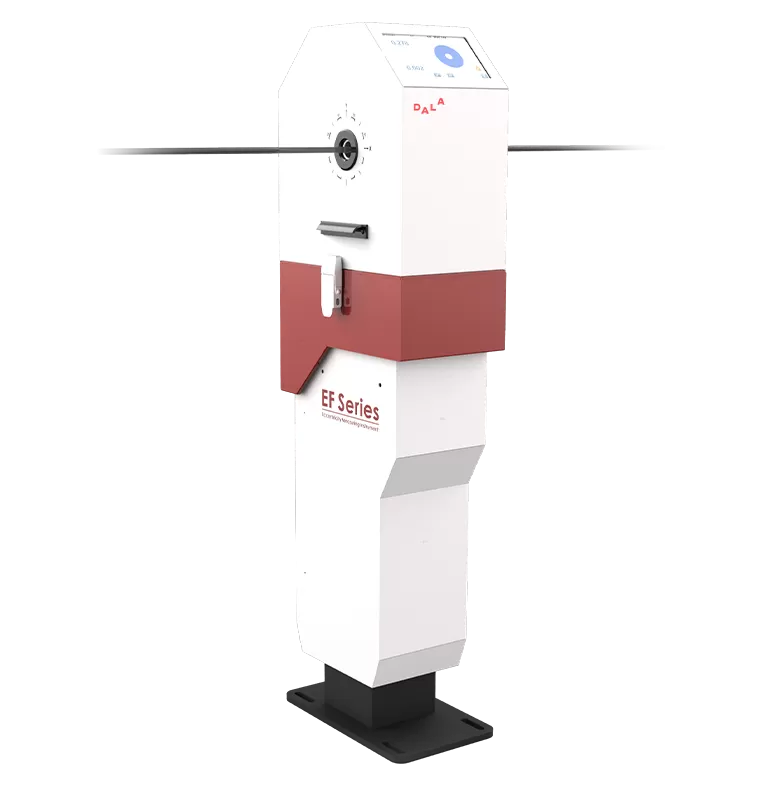
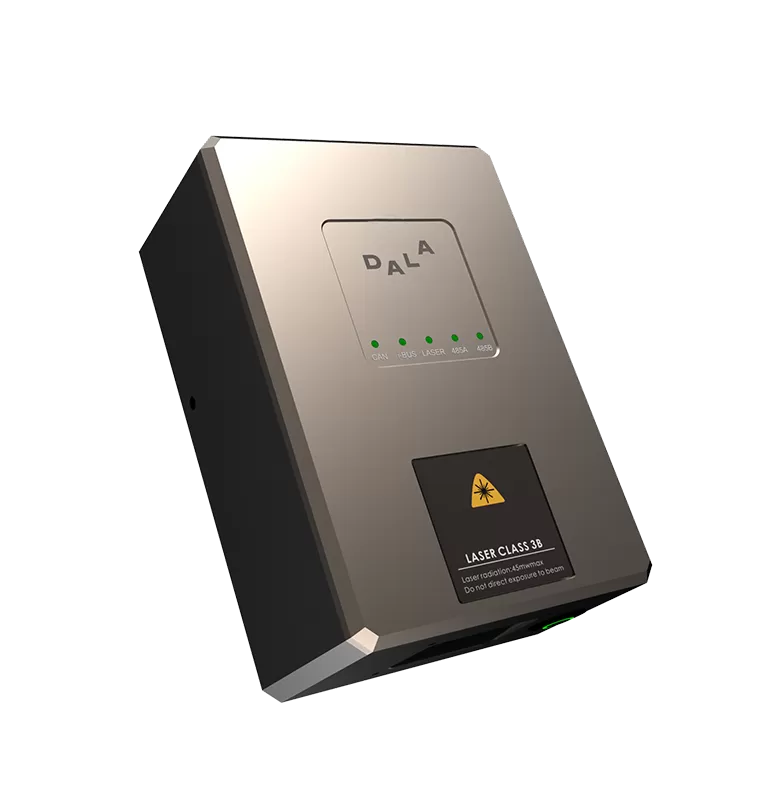
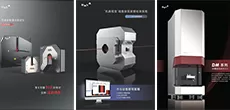
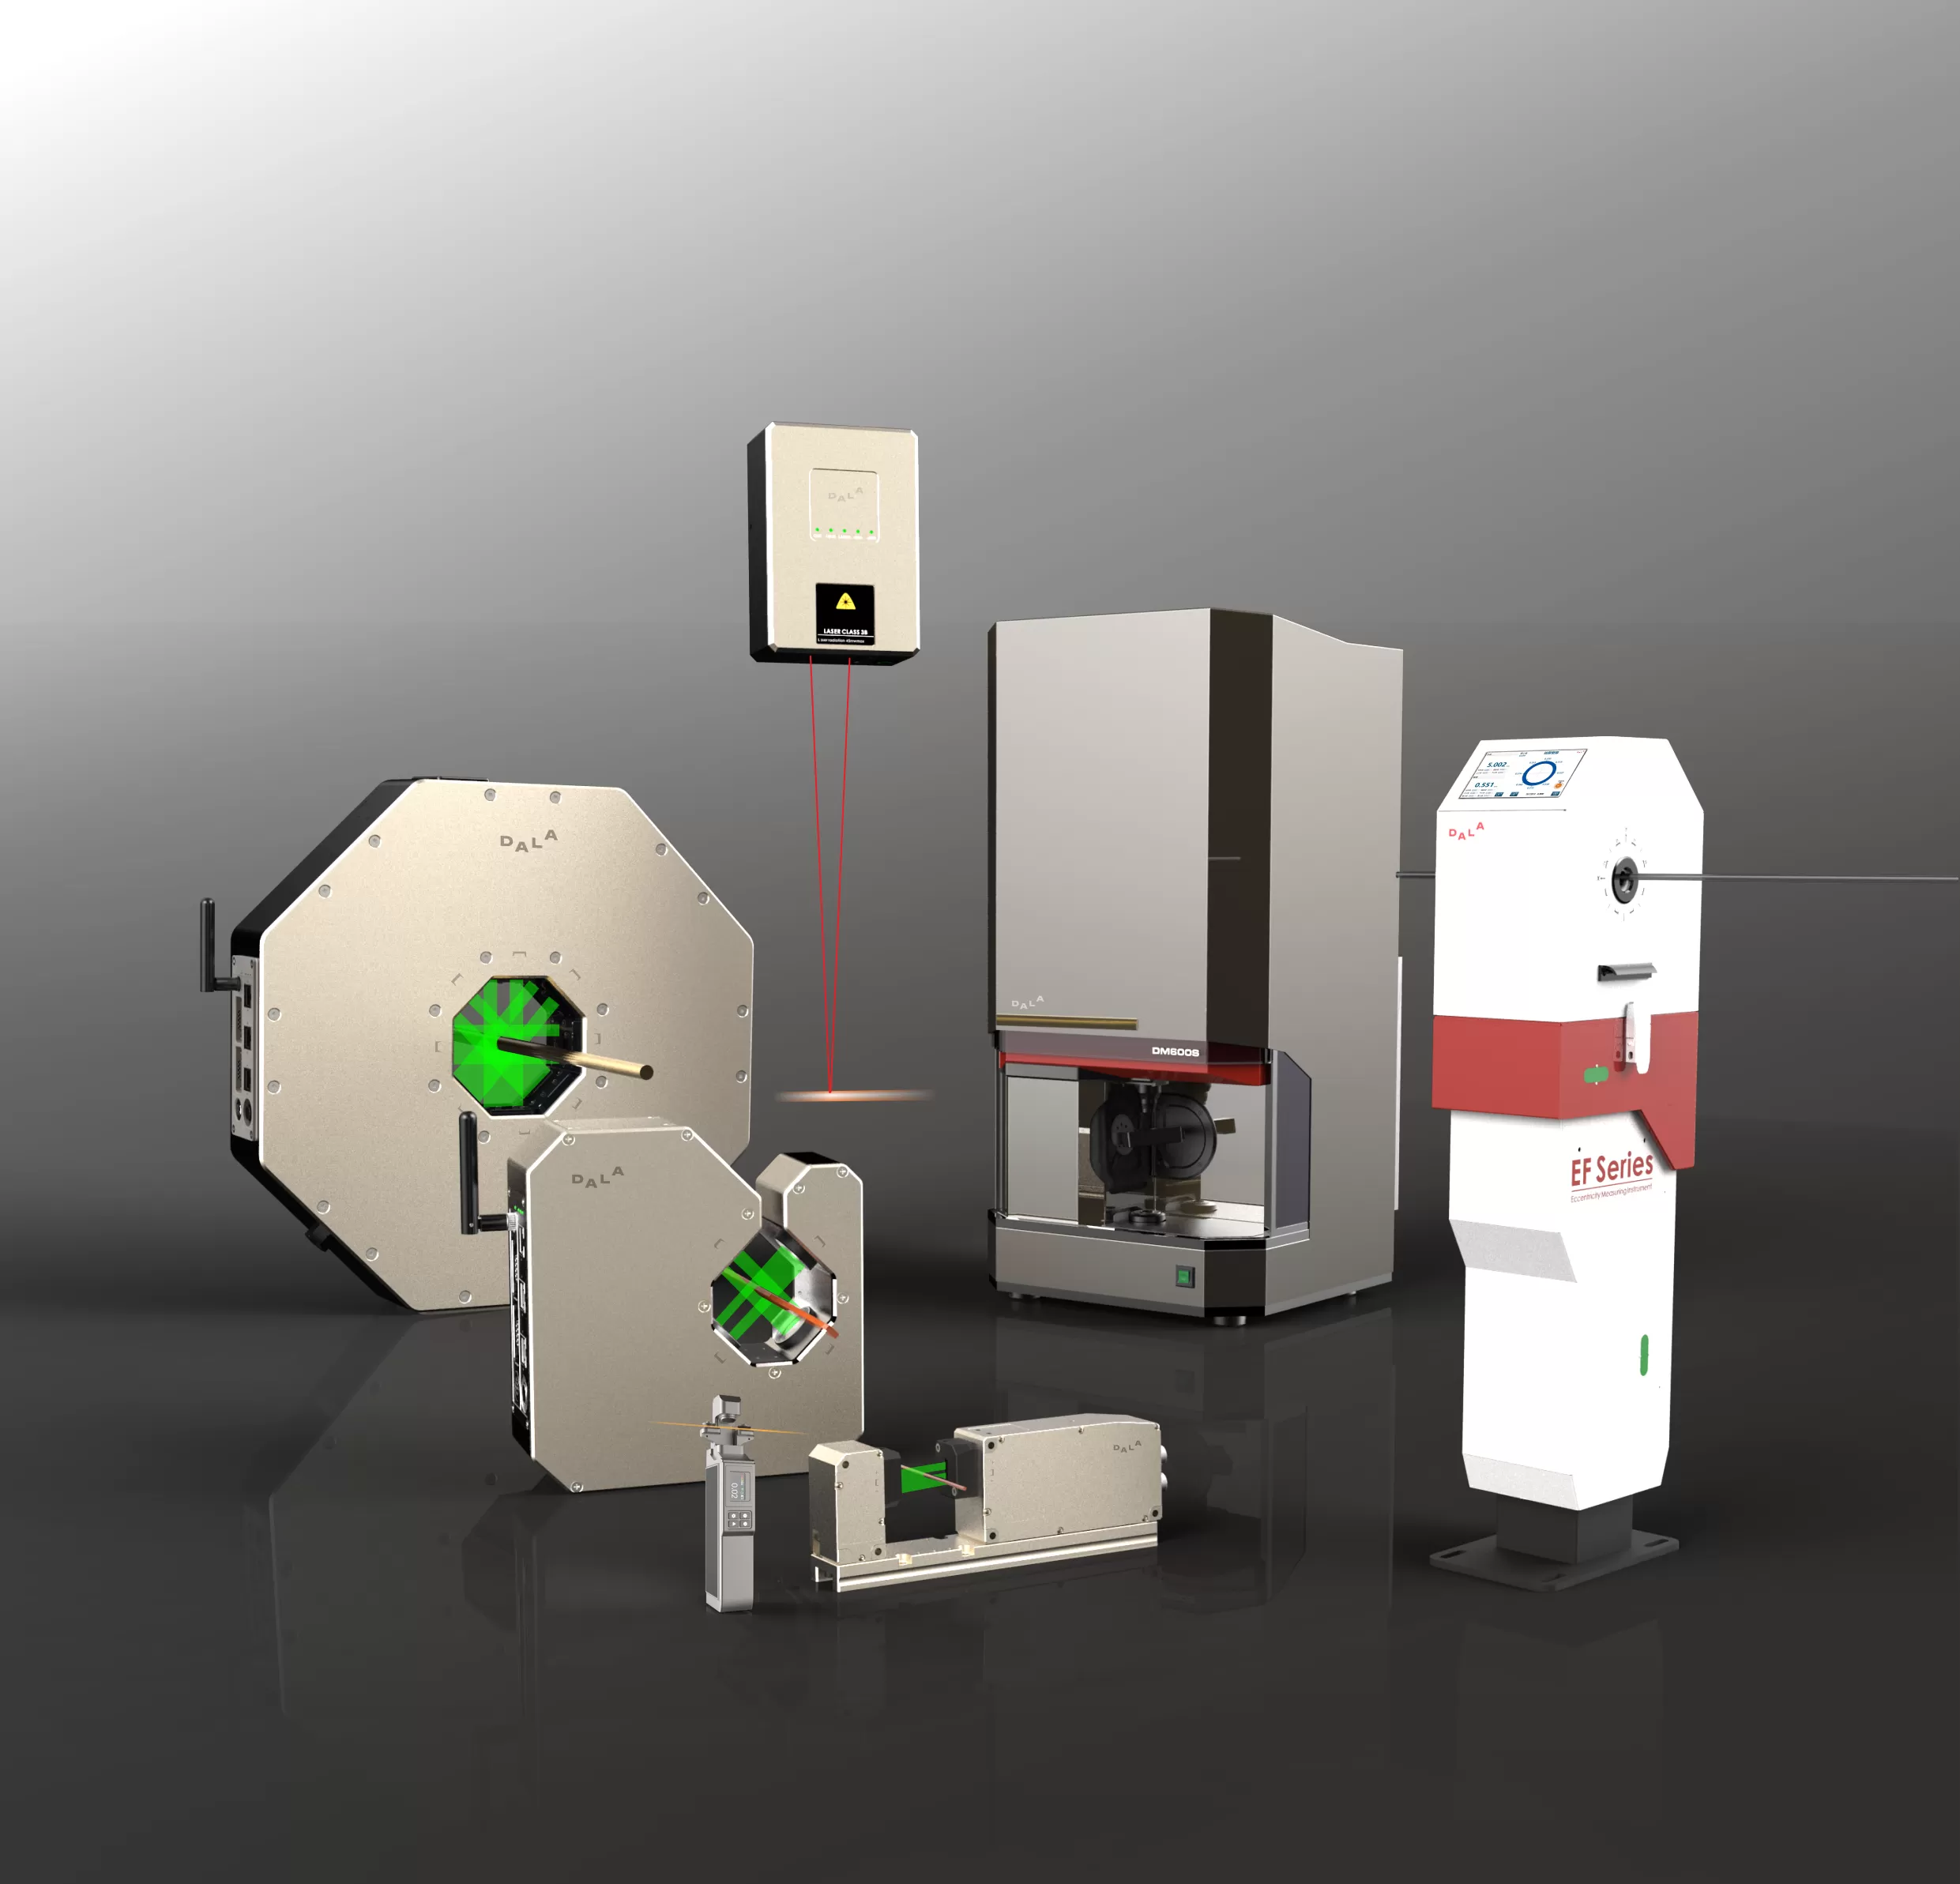
采用脉冲激光光源,进行高速曝光,曝光时间低至0.5μs,能对抖动的线材进行清晰成像,得出精准的测量结果。
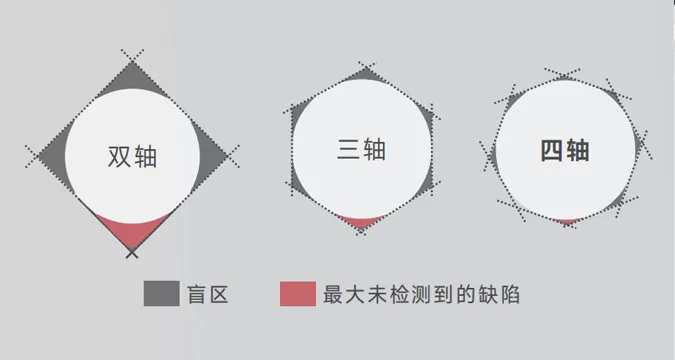
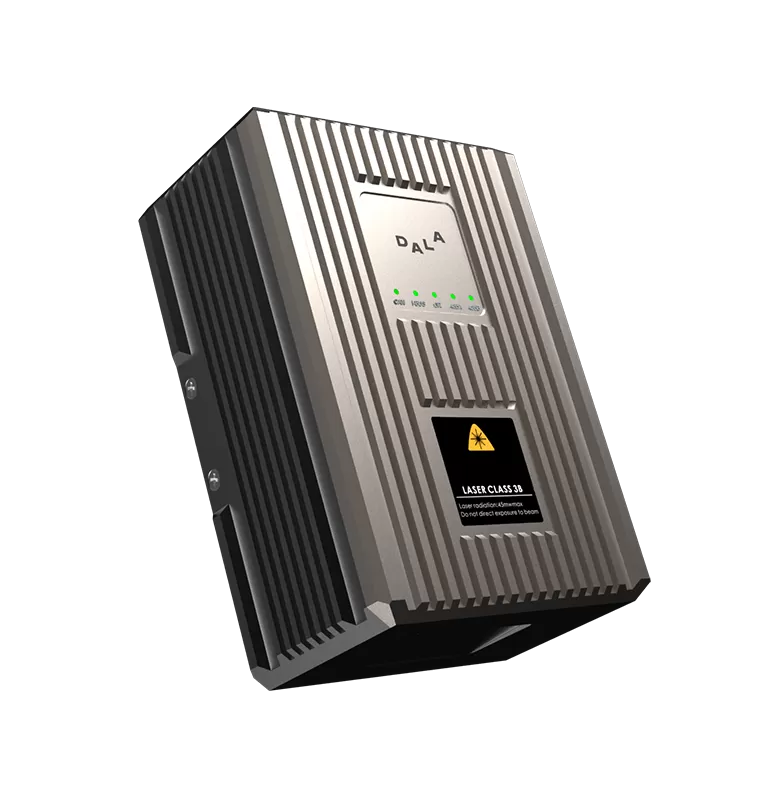
四轴测量方案(F4010-K),测量盲区更小,测量数据更全面,适用于对线材质量要求极高的生产现场。
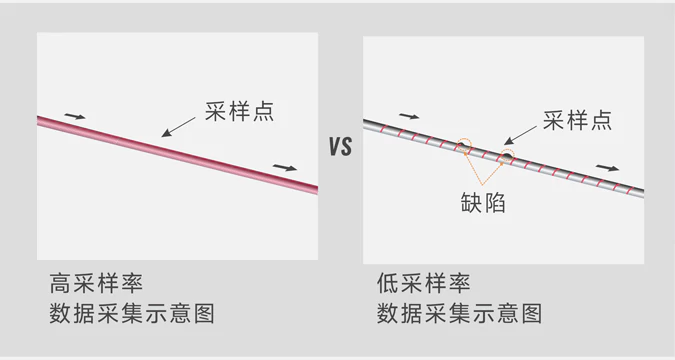
单轴采样率最高可达10KHZ,使得产品数据采集更全面,能够测量线材凹凸值,更能反映线材真实的状态。
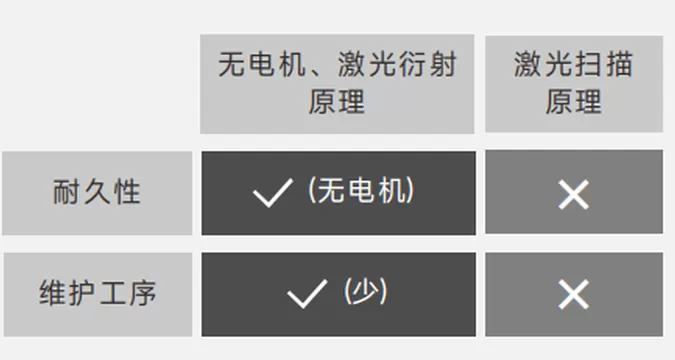
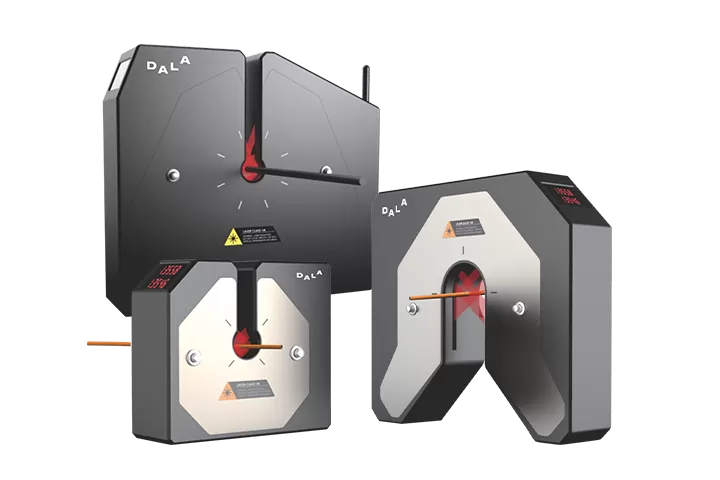
采用激光衍射原理,内部无任何运动部件、无光学镜头,无需对电机、镜头进行维护,长久稳定可靠。
| 型号 | F2010-S | F2030-S | F2010-K | F2030-K | F4010-K |
| 轴数 | 双轴 | 双轴 | 双轴 | 双轴 | 四轴 |
| 测量数据类型 | 直径、椭圆度 | 直径、椭圆度 | 直径、椭圆度、凹凸点 | 直径、椭圆度、凹凸点 | 直径、椭圆度、凹凸点 |
| 采样频率 | 1000Hz/轴 | 1000Hz/轴 | 10KHz/轴 | 5KHz/轴 | 10KHz/轴 |
| 测量范围 | 0.2~10mm | 0.5~30mm | 0.2~10mm | 0.5~30mm | 0.3~10mm |
| 重复精度 | ±0.1μm(1) | ±0.2μm(2) | ±0.1μm(1) | ±0.2μm(2) | ±0.2μm(1) |
| 测量精度 | ±(0.5+0.01%*D)μm(3) | ±(1+0.01%*D)μm(4) | ±(0.5+0.01%*D)μm(3) | ±(1+0.01%*D)μm(4) | 直径测量精度:±(1+0.01%*D)μm(3) 椭圆度精度: <0.5mm:±4μm ≥0.5mm:±2*(1+0.01%*D)μm |
| 最小缺陷检测高度 | / | / | 0.01mm | 0.01mm | 0.01mm |
| 最小缺陷检测长度(5) | / | / | 0.2mm@120m/min 0.5mm@300m/min |
0.2mm@60m/min 0.5mm@150m/min |
0.2mm@120m/min 0.5mm@300m/min |
| 外形尺寸 | 155x140x58mm | 280x245x58mm | 155x140x58mm | 280x245x58mm | 275x242x60mm |
| 工作电源 | 24VDC ±5%, Max.42W | 24VDC ±5%, Max.46W | 24VDC ±5%, Max.42W | 24VDC ±5%, Max.46W | 24VDC ±5%, Max.46W |
| 使用环境温度 | 0~50 °C | ||||
| 显示方式 | LED显示 | ||||
| 通讯接口 | 标配:WIFI、RS485(MODBUS RTU) 选配:PROFIBUS、PROFINET、EtherNet/IP、EtherCAT(6) |
||||
| 电气接口 | 标配:数字量输出(继电器)、数字量输入、编码器脉冲输入接口 选配:PI反馈控制(6) |
||||
| 数据采集分析 | 选配:TDC 3000, DMS1000, C3, DS14ZT | ||||
| 超差报警 | 支持 | ||||
| 透明模式 | 支持 | ||||
注:
(1)将平均时间设置为0.1s,在测量区域的中心位置测量φ1mm圆棒的外径时的±2σ;
(2)将平均时间设置为0.1s,在测量区域的中心位置测量φ10mm圆棒的外径时的±2σ;
(3)在测量区域内,移动φ1mm圆棒并执行测量时的误差;
(4)在测量区域内,移动φ10mm圆棒并执行测量时的误差;
(5)将缺陷测量平均时间设置为0ms时的检测间隔;
(6)工业以太网通讯模块、PI反馈模块为出厂预装,若未配置该模块则后期不支持配。
关于高速激光测径仪(F系列)的常见疑问解答
与高速激光测径仪(F系列)搭配使用,构建完整测量解决方案