

2026-10-26
高速光模块量产质检:触点高度怎么测才稳?
 400-9199-520
在锂电池卷绕过程中,不良标签检测是保障后续工序正常运行的重要环节。但实际现场的标签并不总是 “颜色明显、背景固定”。比如透明黄膜会受到极片、极耳、铝箔等不同背景影响;有些工位还需要同时识别多种颜色的不良标签。
面对这些复杂情况,颜色传感器如何把目标稳定地区分出来?本期通过两个实际应用案例,看看安优测颜色传感器在卷绕设备中的应用。
现场检测需求: 客户需要在卷绕机的正极入料、正极焊接工位检测不良黄标。目标标签为透明黄膜,而实际检测过程中,标签下方可能是极片、极耳、铝箔等不同材质,同时还会受到其他颜色膜的干扰。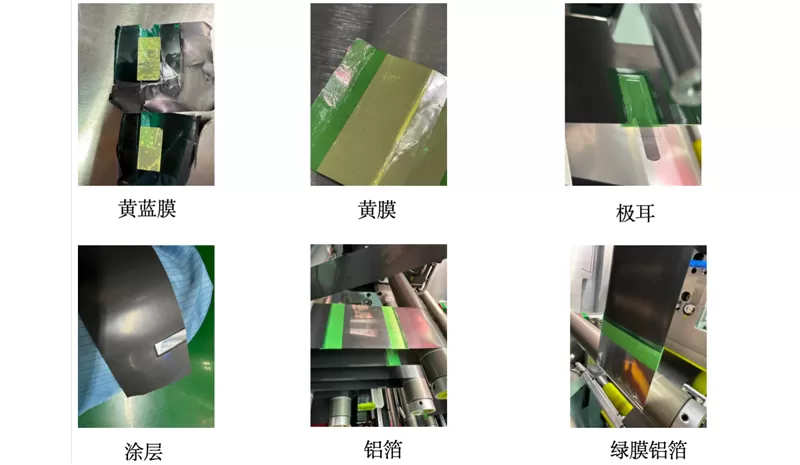
⚠️这类应用的难点就在于:标签没有变,但背景一直在变。 透明黄膜会受到下方底色影响,仅依靠单一颜色或亮度变化,很难保证在不同背景下都具有足够清晰的区分度。
解决方案: 针对这一场景,采用安优测 CS-W500N 远距离白光颜色传感器。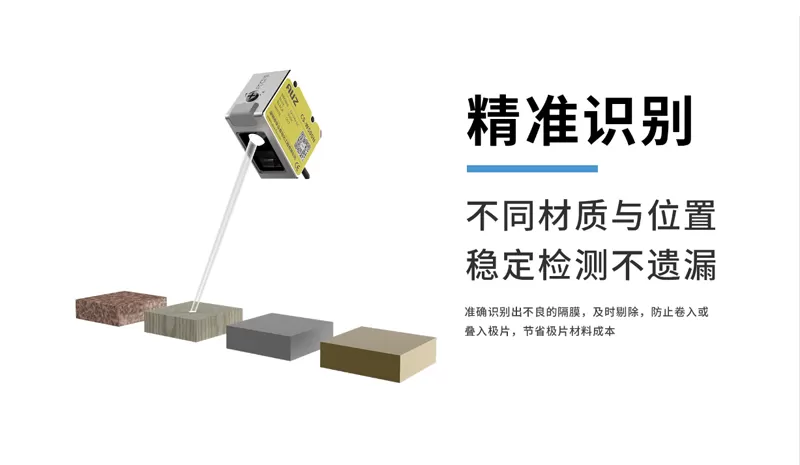
CS-W500N 提供多种检测模式。实际应用中采用 C+I 模式,同时参考目标的颜色与受光强度差异,对透明黄膜及不同背景进行区分。 经过现场测试,不良标签黄膜与其他干扰因素之间的检测数值差异达到 100 以上。 即使背景在极片、极耳、铝箔以及其他颜色膜之间变化,目标黄膜仍能保持较为明显的检测差异,为设备稳定识别不良标签提供可靠信号。
⚠️除了复杂背景,卷绕设备还会遇到另一个问题 —— 需要识别的颜色不止一种。 客户需要对正、负极上的不良标签进行检测,同时还涉及极片接驳胶带识别。由于不良标签存在多种颜色,需要在同一应用中对不同颜色进行区分。 如果检测颜色发生变化,传感器也需要能够适应不同规格产品的切换。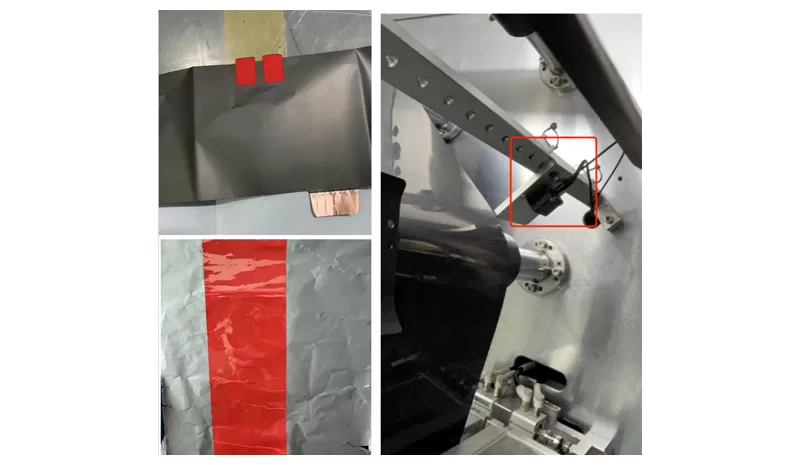
解决方案: 采用安优测 CS-A21N 颜色传感器 + CS-HQ52-21 检测探头组合方案。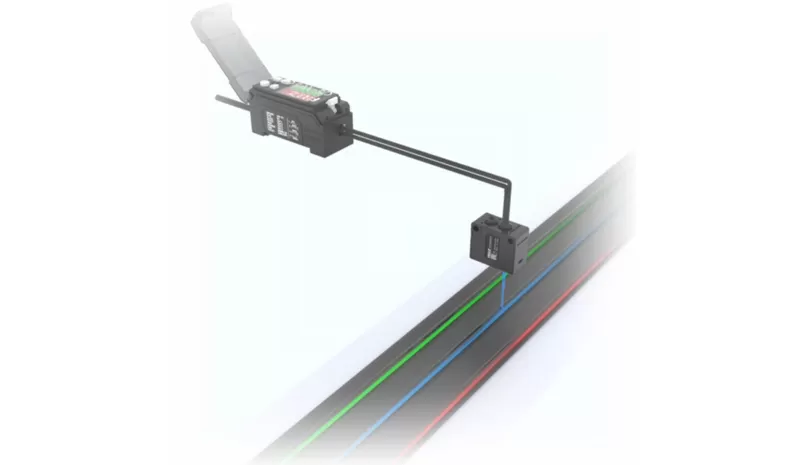
两个典型卷绕检测案例,对应完全不同的技术难点:
✅ 透明黄膜检测: 核心解决固定目标 + 多变背景的干扰问题,依靠多维复合检测模式强化区分度;
✅多色标签检测: 核心解决多色同步识别 + 产品切换适配问题,依靠多路输出、模块化探头适配实现高效检测。
工业卷绕产线的颜色检测,绝非简单的 “辨色” 功能。目标材质、背景环境、检测距离、识别颜色数量四大核心变量,直接决定检测方案的有效性。唯有结合实际工况定制适配传感方案,才能将微弱的颜色、光影差异,转化为设备可稳定读取、精准判断的有效信号,保障产线高效、良品运行。